
Главная > Продукты > Ежедневная химическая упаковка IML > Этикетка IML для бутылок с маслом > Бутылки для масла из ПП, этикетка IML, выдувное формование
Бутылки для масла из ПП, этикетка IML, выдувное формование
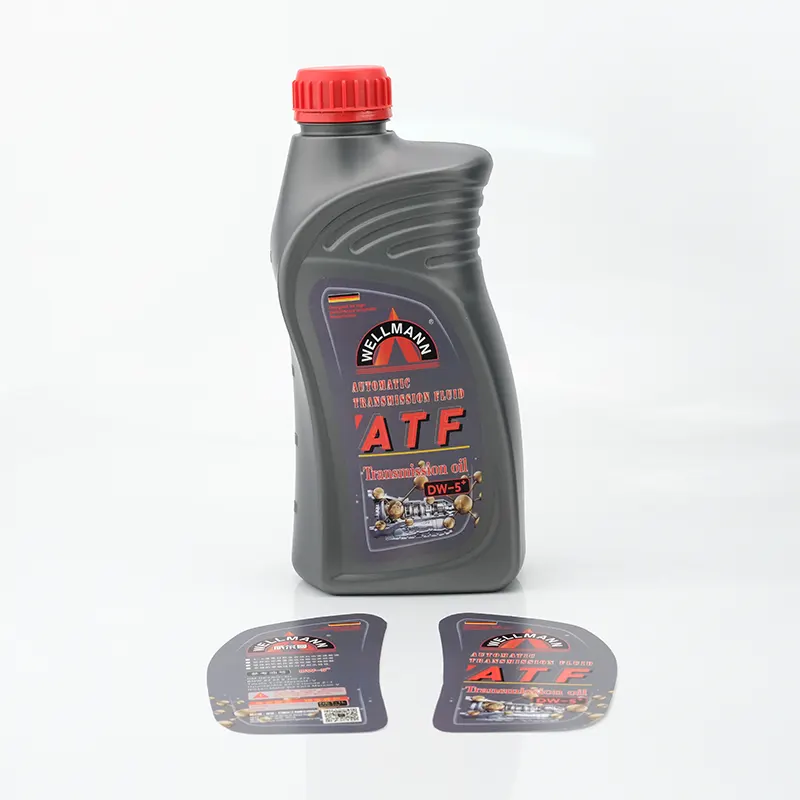
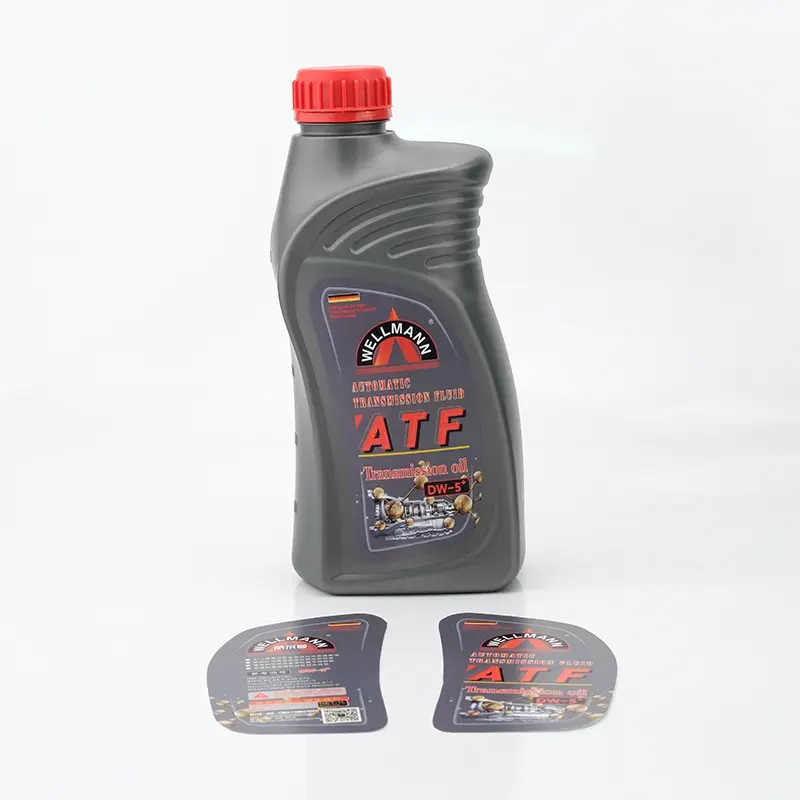
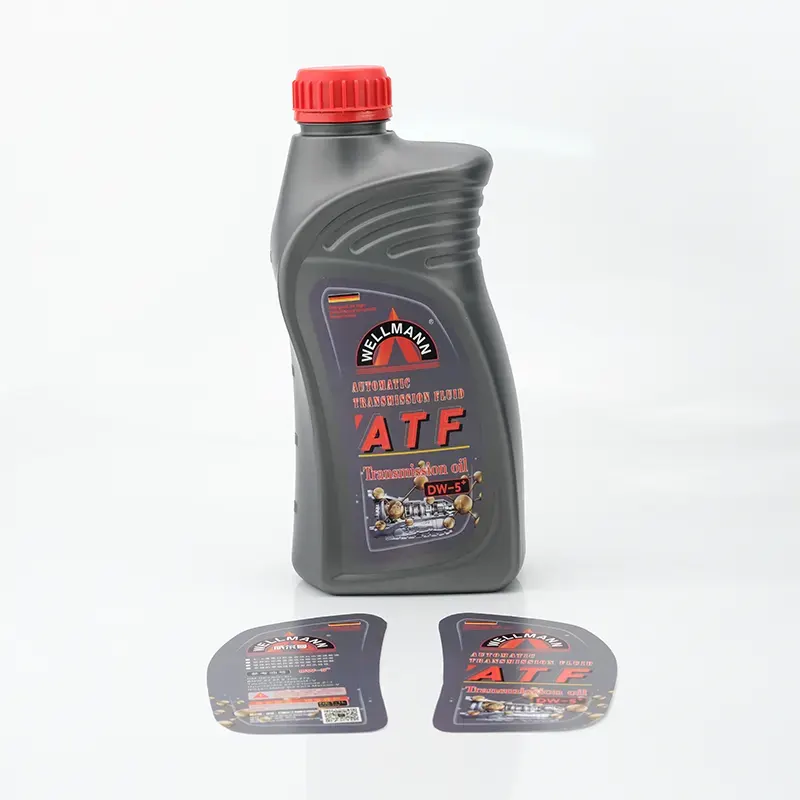
Компания Zhongyu является профессиональным производителем и поставщиком выдувных формований этикеток IML для бутылок с маслом из полипропилена. Благодаря точному планированию цветового пространства мы переносим чрезвычайно сложные многоцветные тонкие текстуры на темную глянцевую полипропиленовую подложку и используем гибкость пленочного материала для точного соответствия обтекаемой поверхности и противоскользящему рисунку корпуса бутылки.
Отправить запрос
Описание продукта
Выбрав выдувное формование этикеток IML для бутылок из ПП из Китая, поставляемое фабрикой Zhongyu, этот процесс заставляет этикетку исчезнуть внутри бутылки, не только повышая общую изысканность промышленной продукции, но также изменяя логику защиты от подделок и вскрытия упаковки масла, придавая продукту более чистую промышленную эстетику и всепогодную устойчивость к разложению.
Изготовленная на заказ водонепроницаемая этикетка IML в пресс-форме для ежедневной химической упаковки. Технические характеристики продукта:
|
IML-материал |
БОПП, ПЭТ, ПЛА, ПЭВП |
|
Размер IML |
Подгонянный согласно размеру высечки |
|
Толщина IML |
65-85 микрон |
|
Температура |
-30°С-120°С |
|
Основные преимущества |
Технология цельной формы, устойчивость к царапинам, водонепроницаемость |
|
Сценарии применения |
Пищевой контейнер, химия для повседневного использования, промышленная упаковка, бытовая техника, товары для дома |
|
Богатые эффекты печати |
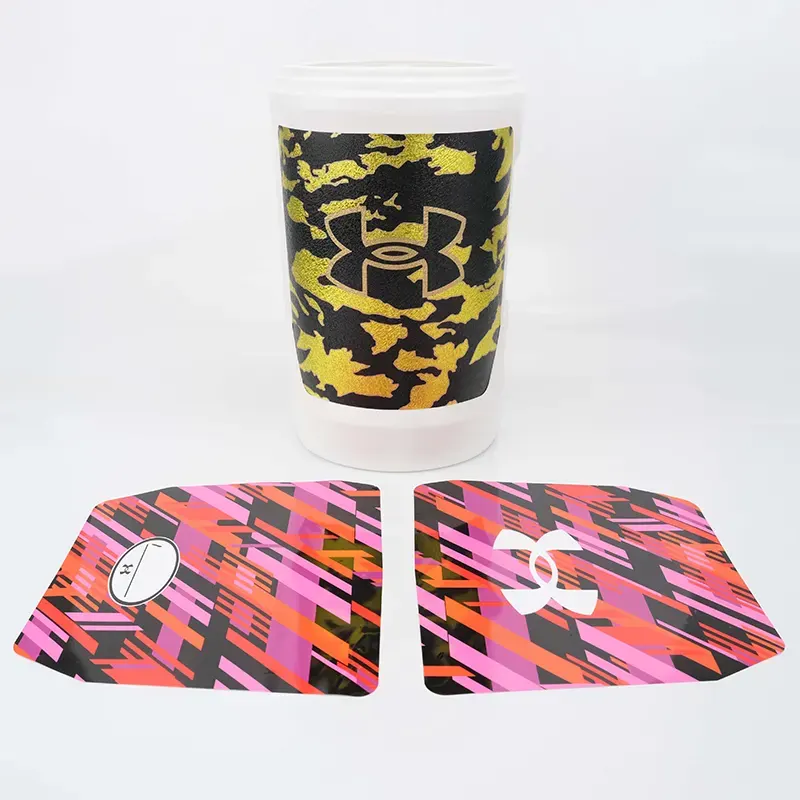
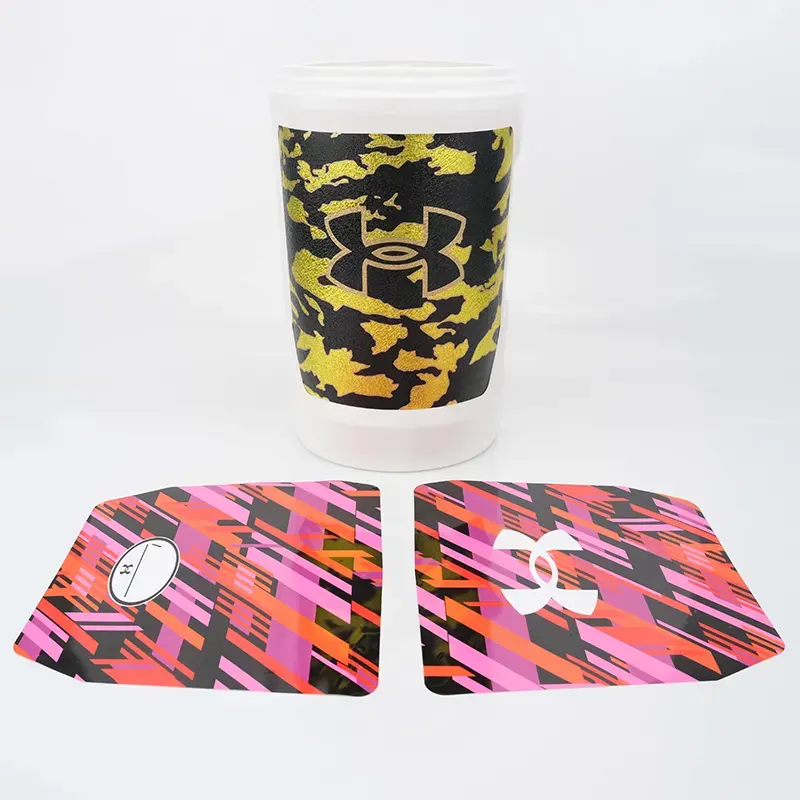
Апельсиновая корка, матовая, глянцевая, прозрачная, лазерная голограмма, алюминиевый металлик, радуга, изменение цвета, 3D, тиснение |
|
Цветная печать |
Максимум 11 цветов |
Производственный процесс выдувного формования этикеток IML:
1. Глубокая печать на пленке ПЭТ/ПП и ламинирование.
2. Нарезка на стандартные этикеточные листы.
3. Автоматический робот помещает этикетки в полость литьевой формы.
4. расплавленный пластик выдувается в форму, принимает форму, пластик обволакивает этикетку вместе с поверхностью формы.
5. По мере остывания пластика этикетка интегрируется с продуктом, что позволяет встроить этикетку непосредственно в продукт.
Примечания для внимания
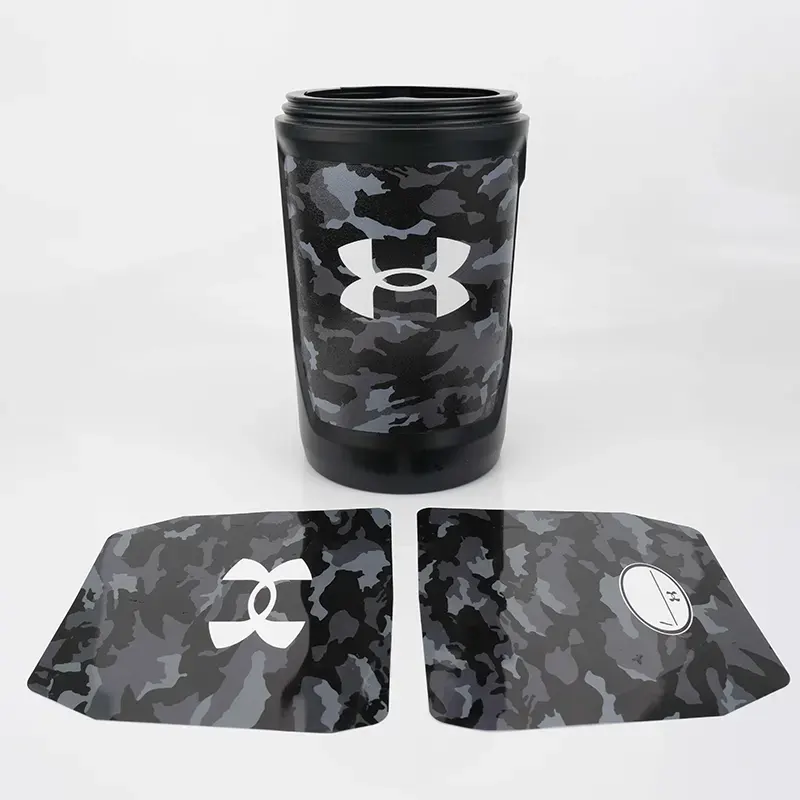
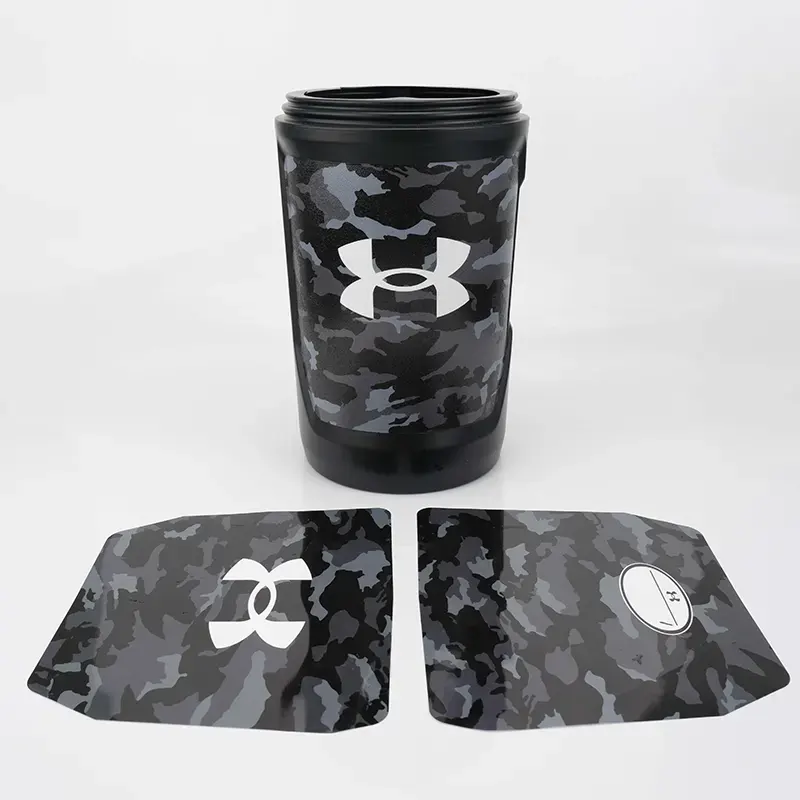
Контроль надпечатки на темном фоне и сложных узорах. Для темных материалов, таких как бутылки с маслом, и сложных текстур, таких как камуфляж, необходимо строго контролировать толщину нижележащих белых чернил, чтобы обеспечить высокую насыщенность цвета и предотвратить просвечивание основного цвета.
1. Сопоставление аномальных скоростей усадки изогнутой поверхности.
В случае сложных обтекаемых корпусов бутылок во время литья под давлением происходит неравномерная усадка. Необходимо заранее рассчитать степень усадки формы и точно отрегулировать деформацию пленки при высечке, чтобы предотвратить растяжение и деформацию рисунков или возникновение побеления под напряжением на криволинейных поверхностях.
2.Обработка высокотемпературных выхлопных газов литьевого формования.
Сложные корпуса бутылок склонны к задержанию воздуха, поэтому в соответствующих положениях формы необходимо спроектировать выпускные канавки, чтобы предотвратить накопление пузырьков во время литья под высоким давлением, что может привести к сморщиванию пленки или потере адгезии.
3. Изоляция сильных растворителей.
Для сред, содержащих сильные растворяющие компоненты, таких как полностью синтетические масла, перед заполнением необходимо оценить химическую стойкость покрытия из пленочного материала, чтобы предотвратить длительное проникновение растворителя, которое может привести к снижению блеска поверхности.
Тестирование продукта
Испытание с переменным диапазоном экстремальных температур: выполните 500 циклов чередования холодных и горячих температур в диапазоне от -40 ℃ до 80 ℃, чтобы проверить устойчивость диафрагмы и корпуса бутылки к отслаиванию и деформации в условиях чрезвычайно холодной и горячей среды с маслом.
Испытание на коррозионную стойкость к маслу при высокой концентрации: погружение готового продукта в различные масла и смазочные материалы для долгосрочного контроля маслостойкости, свойств защиты от проникновения и целостности цвета поверхности мембранного материала.
Физическое испытание на падение с высоты и разрушение: смоделируйте несколько свободных падений с большой высоты в условиях полной нагрузки, чтобы проверить ударопрочность диафрагмы при глубоких изгибах и выступах (например, ручках), гарантируя отсутствие растрескивания или отслаивания.
Высокоточное испытание на твердость поверхности: использование карандаша высокой твердости для проверки стойкости к истиранию поверхностей со сложной текстурой, чтобы справиться с серьезными проблемами в условиях хранения и оборота.
Часто задаваемые вопросы
В: Каков минимальный объем заказа?
О: Стандартная настройка начинается с 3000 квадратных метров. Точное количество зависит от сложности процесса.
Вопрос: Можете ли вы сделать сложную текстуру камуфляжа, как показано на картинке?
А: Да. Мы поддерживаем многоцветную надпечатку высокой четкости. Могут быть точно воспроизведены сложные и тонкие текстуры, такие как камуфляж.
Вопрос: Изогнутый корпус бутылки больше всего боится деформации рисунка. Как вы это решаете?
Ответ: С помощью 3D-моделирования для моделирования степени усадки точно спроектируйте форму высечки, чтобы обеспечить идеальное прилегание к изогнутой поверхности.
В: Сколько времени обычно занимает доставка?
О: Обычный производственный цикл составляет 10-15 дней. Специальные срочные заказы могут быть оценены для ускоренной обработки.
Вопрос: Предлагает ли выдувное формование этикеток IML для бутылок с маслом из полипропилена бесплатное тестирование образцов?
О: Мы проводим регулярное тестирование образцов. Конкретная стоимость оценивается в зависимости от сложности настройки, а стоимость доставки является обязанностью клиента.
Вопрос: Есть ли соответствующие сертификаты качества?
О: Мы имеем множество международных сертификатов качества и системы защиты окружающей среды, а также поддерживаем заводские аудиты клиентов.
Вопрос: Можно ли напрямую отлить под давлением?
О: Мы можем предоставить полный набор решений по управлению и адаптации параметров литья под давлением, чтобы обеспечить идеальное соединение с производственной линией.
Горячие Теги: Бутылки для масла из ПП Выдувное формование этикеток IML, Бутылки для масла для выдувного формования этикеток IML, Производитель бутылок для масла из ПП
Связанная категория
IML-этикетка для ведра с краской
IML-этикетка на флаконы для туалетных принадлежностей
Этикетка IML для бутылок с маслом
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.